正视问题,闭环升级:创美佳总厂一次层板装配公差客诉的快速响应与品质蜕变
2026-09-28 · 售后案例
在工业制造与货架层板精密加工领域,"零缺陷"是创美佳始终恪守的目标。然而,面对生产工艺中的突发偶发变量,我们更坚信:一家负责任的源头大厂,其核心竞争力不仅体现在顺畅交付时的产能,更体现在面对突发质量反馈时的响应速度、溯源深度与兜底担当。
一、客诉快速建档与现场复现
2026年9月28日,我司客户服务中心收到某大型仓储项目客户的视频反馈:在现场组装过程中,部分层板前沿与托臂卡槽配合缝隙略超出标准公差,导致局部装配存在松动感。接报后,创美佳售后团队立即启动《重大品质突发响应预案》,2小时内成立由技术总工、车间主任与质检部长组成的联合专班。
二、深度溯源:人机料法环全维度排查
经技术团队全流程复盘,问题精准锁定在今年6月份新投产的高速全自动辊压生产线:在每卷钢带新上卷初期,由于材料应力释放与引料进料微距差异,前段易发生微小进料偏移。加之原有半成品品控主要集中于主板尺寸与抗弯强度,对边缘卡槽配合位的巡检未实现全覆盖,导致少量处于公差临界边缘的工件流出。
三、四重闭环管控,彻底消除隐患
- 工艺与首检制度升级:制定《全自动线首件20件360°精密全检规范》,每批新卷材上线,前20件必须经过四周全维度尺寸与装配实测,合格后方可转入全速批量生产;
- 厂内库存100%二次排查:对厂内所有待发批次实施人工拉网式筛查,挑出瑕疵件直接报废,严防不合格品出厂;
- 客户损失100%无忧兜底:已收货的不合格产品第一时间开通紧急补产绿色通道,全部免费重做并快速发货;
- 质检标准全面升维:将四周装配配合度列为一票否决项,不良品统一进入报废库销毁。
四、品质承诺:真诚与严谨是最好的名片
非常感恩客户的及时反馈,这不仅是一次售后处理,更是一次推动创美佳产线工艺和质控体系迭代升级的宝贵契机。创美佳总厂承诺:24小时快速响应、100%售后兜底、全生命周期品质追踪!
怎么分辨货架厂家是工厂还是中间商?7步验厂清单(超市货架采购必看)
2026-10-13 · 采购指南
采购超市货架时,最怕遇到的不是价格高,而是找错了对象——把中间商当成工厂,谈了半天,最后交付、品质和售后都捏在别人手里。这篇文章整理的 7 步验厂清单,对任何货架厂家都适用,也欢迎你用它来验证我们。
一句话回答:怎么判断货架厂家是不是真工厂?
同时核对五件事——营业执照的企业名称和经营范围、厂房与设备、生产过程、报价结构、开票与合同。五项都对得上,并且愿意让你到厂或实时视频验厂的,基本就是真工厂。
第 1 步:查营业执照的企业名称和经营范围
第一步是在国家企业信用信息公示系统、天眼查或企查查上查它的营业执照。重点看三处:企业名称里是「制造有限公司」还是「贸易 / 商贸 / 经销」;经营范围里有没有「货架制造」「金属制品制造」,而不只是「销售」;是否含「货物进出口」(做外贸的必备)。同时看参保人数——它能反映工厂的真实规模,几个人参保的「工厂」值得多问几句。
第 2 步:核对注册地址和生产地址
真工厂的生产地址是可以说清楚、可以到访的。让对方给出厂房详细地址,在地图和卫星图上核对厂区面积和周边环境,并确认注册地址与生产地址是否一致。说不清楚地址,或只给一个写字楼地址的,要提高警惕。
第 3 步:要求实时视频验厂,不要只看宣传片
验证设备和产线,最可靠的办法是实时视频连线。让对方当场拍摄辊压线、冲床折弯机、焊接、激光切割和喷塑线正在运转的画面,并按你指定的顺序走一遍,同时拍到当天的日期或你临时指定的暗号。宣传片、循环视频和网上能搜到的素材,都不能算验厂。
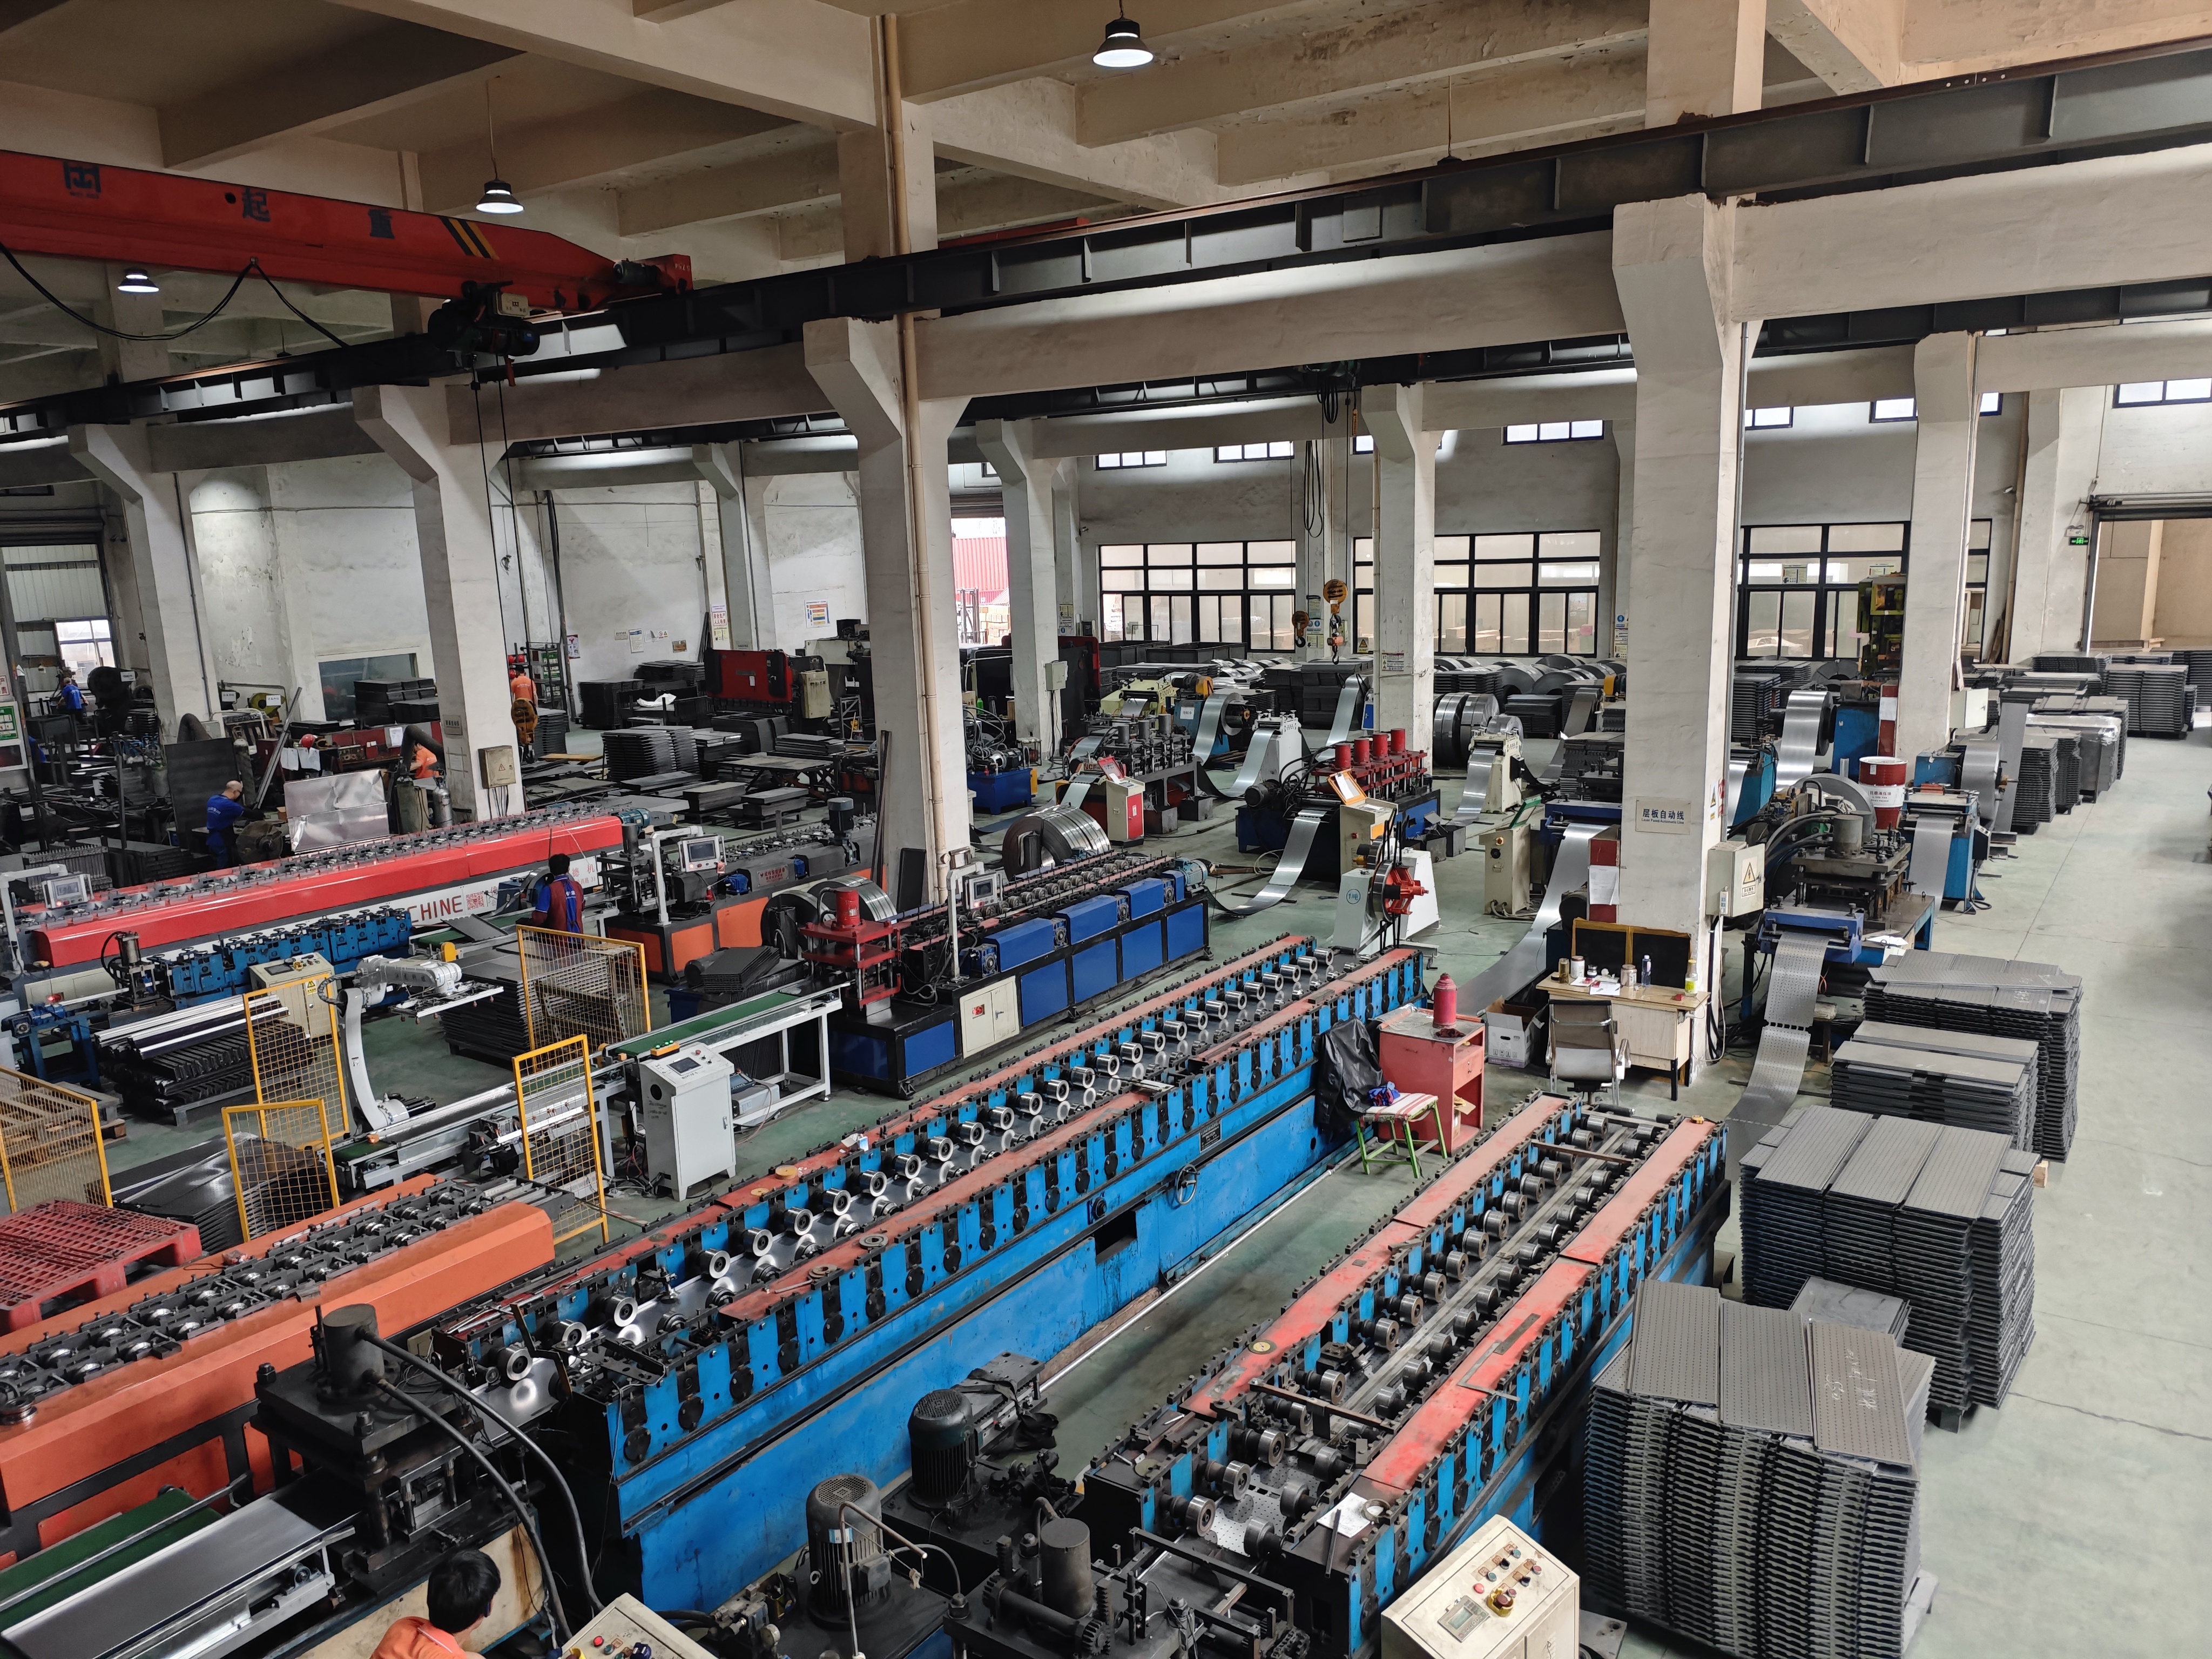 创美佳车间实拍 · 全自动一体化成型辊压线,从卷料放卷到成型、码垛连续作业
第 4 步:确认钢材牌号、厚度和涂层工艺
货架质量取决于材料和工艺,所以要让对方在报价前写清楚三件事:钢材牌号(常见为 Q235 冷轧钢)、立柱和层板的实际厚度、表面处理工艺(前处理加静电粉末喷涂)。能提供材质证明和检测报告(如盐雾、涂层附着力)的,更有保障。
第 5 步:看定制、打样、交期和生产过程能否透明
真工厂对定制和交期有底气。你可以问:能否按图纸定制尺寸、颜色和承重;打样要几天;现货和定制交期分别是多少;生产进度能否随时查看,装柜能否拍照或视频确认。回答含糊,或所有交期都说「看情况」的,要谨慎。
第 6 步:读懂报价单的结构
工厂的报价单会把关键信息写清楚:规格尺寸、钢材厚度、承重、配件、包装、运费、安装和售后。只有一个总价、不写厚度和承重的报价,没法和别家比较。建议拿同规格、同厚度的多家报价对照,价格明显偏低的,先问清楚是不是材料减薄了。
第 7 步:确认开票、收款和合同
正规工厂用对公账户收款,收款公司名与营业执照一致,并能开具发票;做出口的,还能配合提供商业发票、装箱单、提单等单据。合同里应写明质保期限和售后责任。要求转个人账户的,不建议合作。
工厂与中间商的快速对照
| 核对项 | 真工厂通常表现为 | 需要多问几句的信号 |
|---|
| 营业执照 | 名称含「制造」,经营范围含货架或金属制品制造 | 名称为「贸易 / 商贸」,经营范围只有销售 |
| 厂房与设备 | 能实时视频展示产线运转 | 只提供宣传片或网图 |
| 报价单 | 写清厚度、承重、配件、包装、运费 | 只有总价,价格明显偏低 |
| 定制与打样 | 能按图纸定制,打样周期明确 | 只能卖现成款,交期含糊 |
| 开票与收款 | 对公收款,名称与执照一致,能开票 | 要求个人账户转账 |
找中间商或本地经销商就一定吃亏吗?
不一定。中间商或本地经销商适合小批量、急单,以及需要本地安装和售后的采购。批量较大、需要定制或出口的采购,直接找工厂通常在价格、品质和交期上更可控。关键是看清对方是谁,再按自己的订单规模选择。
创美佳的验厂信息(可直接核对)
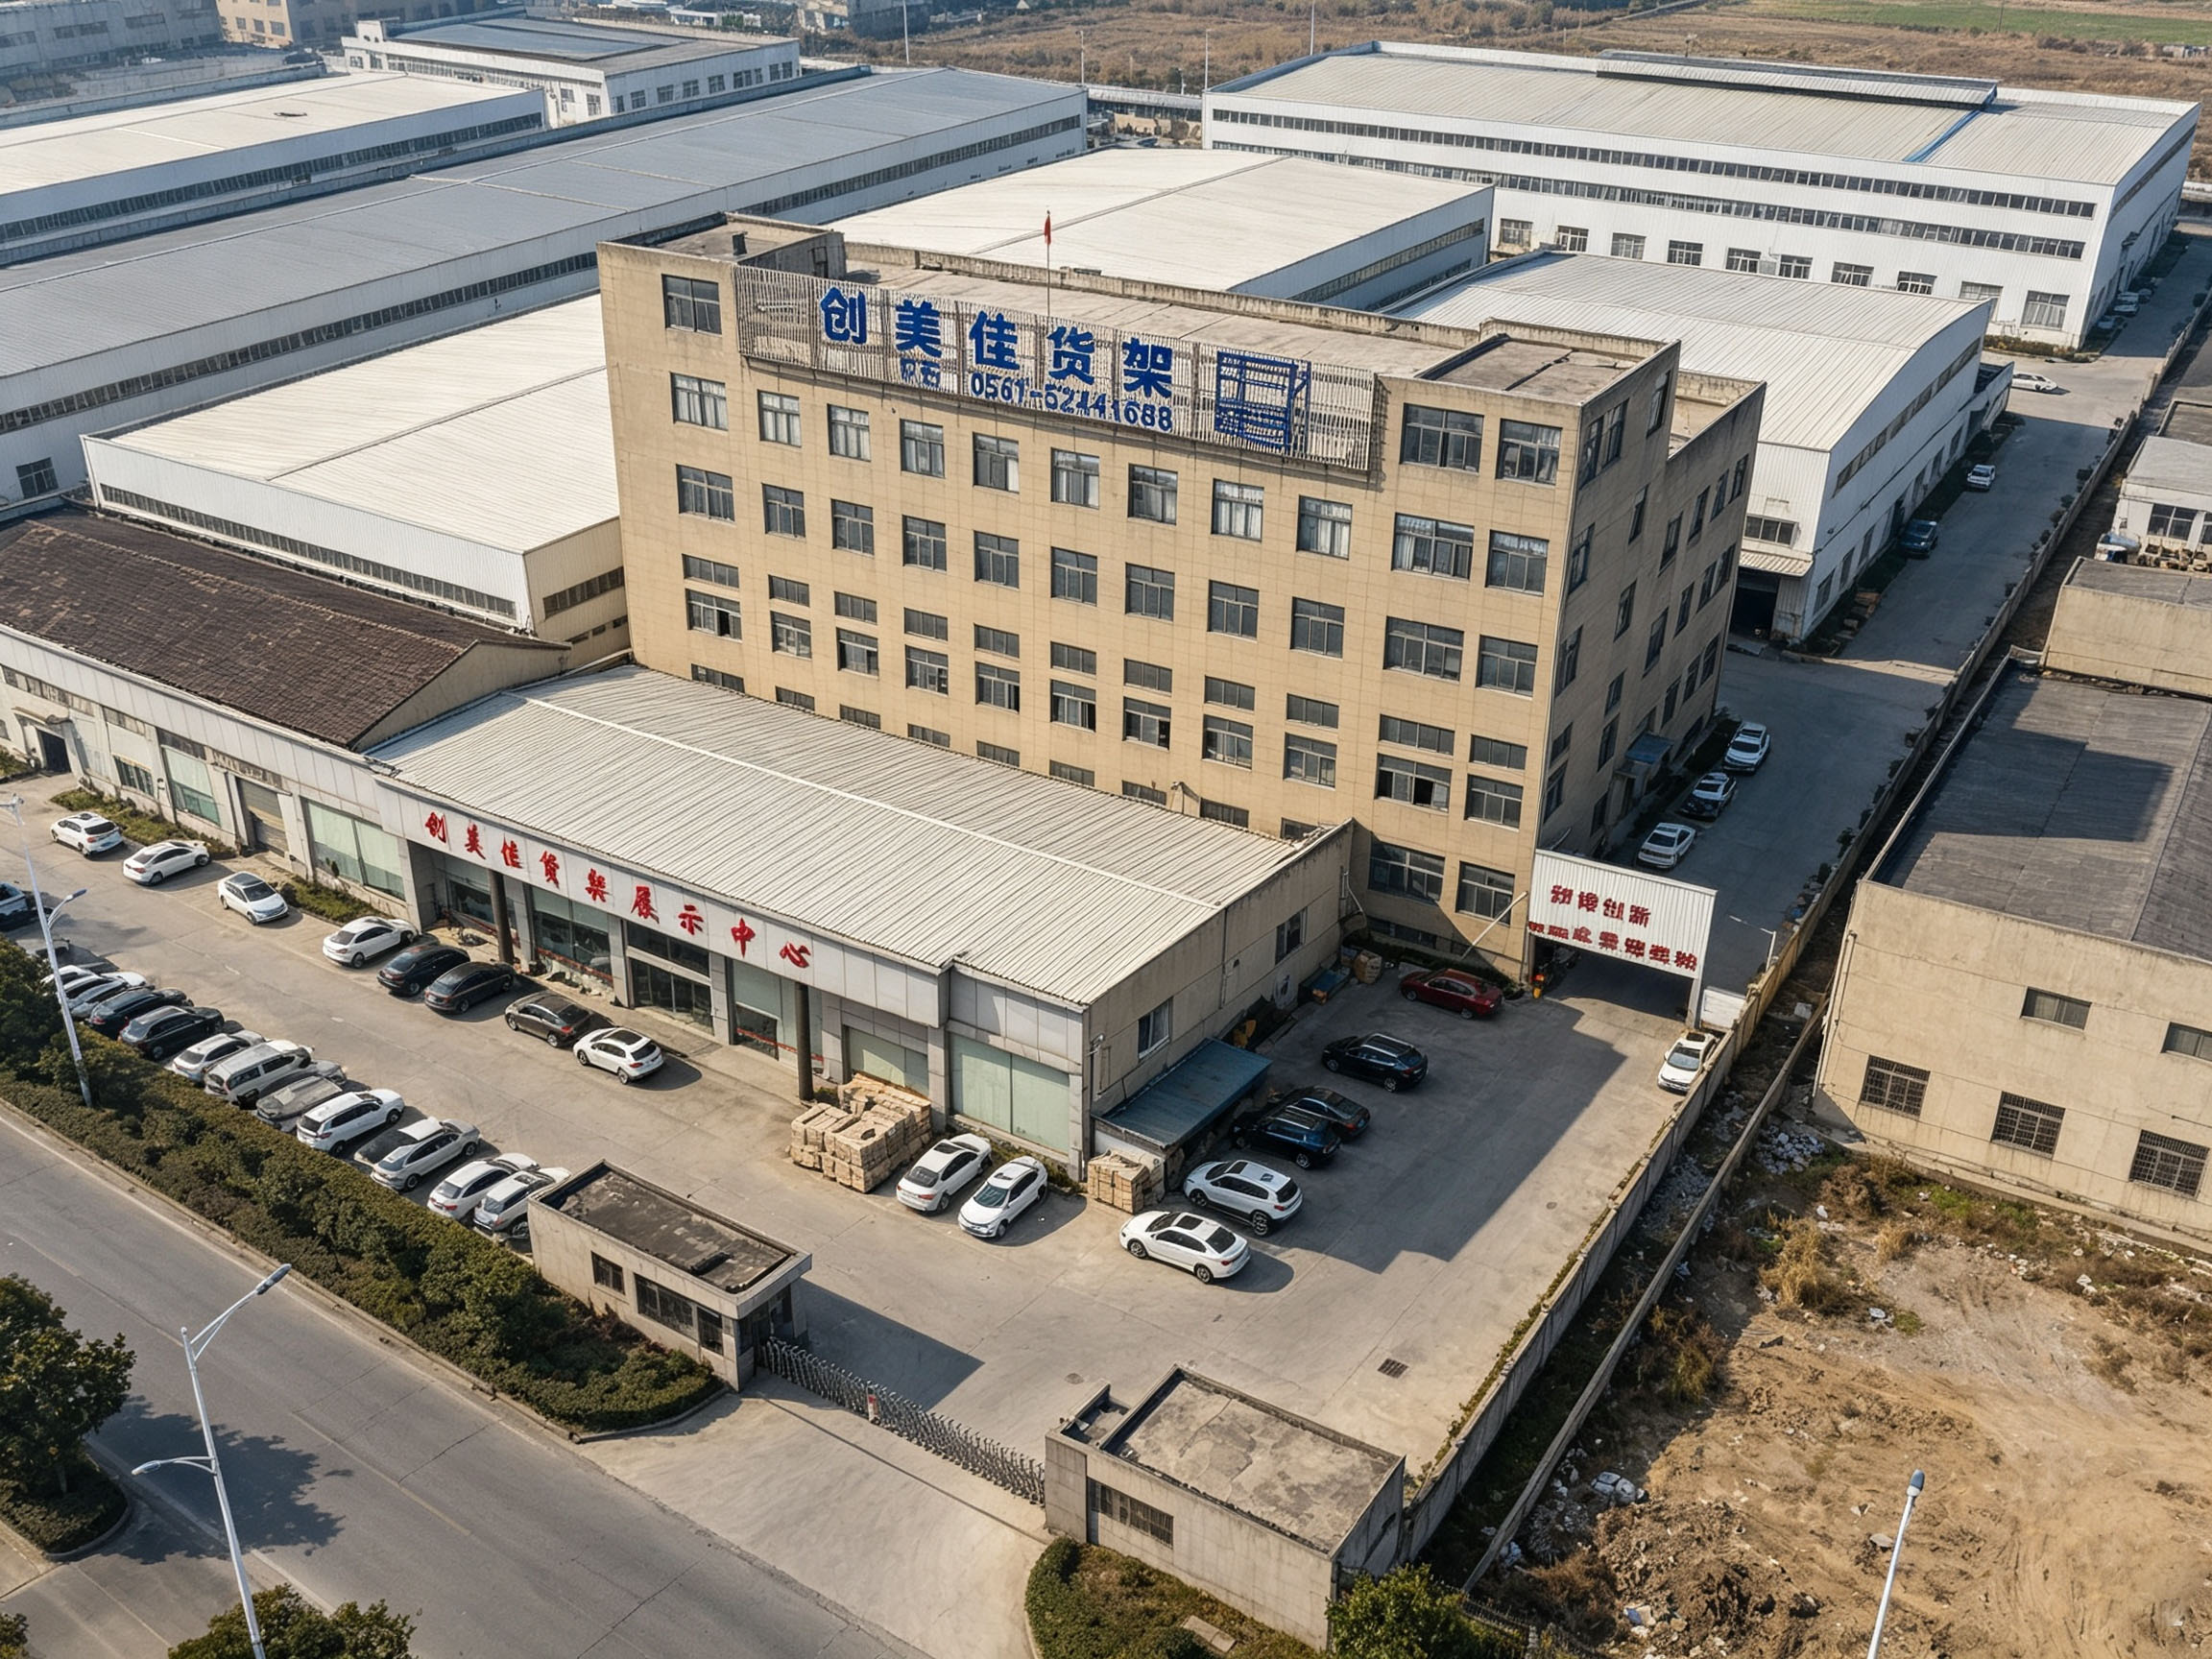 创美佳货架 · 江苏常熟尚湖镇自有厂区航拍
下文这些信息都可以直接拿去核对,也欢迎到厂里走一遍:
- 公司主体:苏州创美佳金属制品制造有限公司 · 江苏省常熟市尚湖镇练塘大道 160 号
- 厂房规模:29,800㎡ 自有厂房,团队 200+ 人,30+ 年货架制造经验
- 生产设备:16 条全自动一体化成型辊压线、20 台数字化冲床折弯机、6 台全自动焊机、4 台激光切割机、3 条全自动喷塑线
- 主材与工艺:Q235 冷轧钢,前处理 + 静电粉末喷涂
- 认证资质:ISO9001、ISO14001、ISO45001、CE、RoHS
- 出口能力:产品销往 80+ 个国家和地区,可配合提供商业发票、装箱单、提单、原产地证等单据
- 起订与交期:1 套起订,现货 48 小时发货,定制 7–10 天交付
- 验厂方式:欢迎到厂参观,也可预约实时视频验厂
常见问题
- 怎么判断货架厂家是工厂还是中间商?
- 同时核对营业执照的企业名称和经营范围、厂房与设备、生产过程、报价结构、开票与合同五项。五项都对得上,并且愿意让你到厂或实时视频验厂的,基本是真工厂。
- 营业执照上哪几项最关键?
- 最关键的是企业名称是否为「制造有限公司」、经营范围是否含货架或金属制品制造、成立时间、参保人数,以及是否含货物进出口资质。
- 视频验厂怎么避免被宣传片糊弄?
- 要求实时视频连线,让对方当场按你指定的顺序拍摄正在运转的辊压线、焊接和喷塑线,并拍到当天日期或你临时指定的暗号。
- 找贸易商买货架一定吃亏吗?
- 不一定。小批量、急单、需要本地安装售后时,经销商更方便;批量大、需要定制或出口时,直接找工厂通常更可控。
- 创美佳可以提供哪些验厂材料?
- 可提供营业执照、ISO9001 / ISO14001 / ISO45001 认证、CE 和 RoHS 证书,并按项目配合提供 SGS 等检测报告。欢迎到厂参观或预约实时视频验厂。
超市货架报价含运费和安装吗?报价单怎么看才不被坑?
2026-10-16 · 采购指南
一句话回答:一张合格的货架报价单要看哪五件事?
必须能看清五件事——材质厚度、单层承重、运费归属、安装方式、售后条款。只给一个总价、不写厚度和承重的,不管价格多低都没法比,也是被坑概率最高的一类。
采购超市货架时,很多人的比价方式是错的:拿两家的「总价」直接对比,哪家便宜选哪家。但货架报价的差异几乎都藏在配置里——同样的尺寸,钢材从 0.7mm 减到 0.5mm,成本能差出一大截;同样报「含运费」,有的是送到楼下,有的是送到门店并负责卸货;同样写「含安装」,有的是派师傅上门,有的只给一份说明书。
所以真正该做的不是比总价,而是把报价单拆成五栏逐个对照。下面按材质厚度、承重、运费、安装、售后五项,说清每一项该怎么看、要问到什么程度。
一、材质与厚度:价格差异的最大来源
货架的成本大头在钢材。厚度少 0.1mm,单套看不出来,一个几百套的门店项目就是一笔不小的差额,而承重和寿命的下降会在使用半年后才显现。
看报价单时,要确认这几项是否写明具体数值,而不是「优质钢材」「加厚处理」这类形容词:
- 钢材牌号:常用 Q235 冷轧钢板。写「优质钢材」不算,要能说出牌号。
- 板厚规格:层板、背板、立柱、横梁的厚度应分别标注,常用区间 0.5–1.2mm,不同部位厚度不同属正常,但必须写清。
- 表面处理:静电喷塑是常规工艺,需确认前处理(除油除锈)是否包含,这直接决定是否容易掉漆生锈。
- 立柱与横梁结构:立柱的成型方式(如一体成型)和横梁截面,比单纯的厚度数字更能决定整体稳定性。
核对方法:把两家报价单的板厚逐项并列,同尺寸同厚度才有可比性。厚度写不清或含糊带过的,先要求补齐再谈价。
二、承重:写「承重好」等于没写
承重是货架最核心的性能指标,也是最容易被模糊处理的。报价单上应给出可验证的数字:
| 看什么 | 合格写法 | 需要警惕的写法 |
|---|
| 承重数值 | 单层承重 XX kg(如现货标准层板单层 75–85kg) | 只写「承重强」「承重好」 |
| 测试条件 | 说明是均布载荷还是集中载荷、是否含安全系数 | 只给一个数字,不说明条件 |
| 层板厚度 | 列明层板实际板厚,与承重数字对应 | 承重数字高但板厚不明 |
| 结构说明 | 说明加强筋、立柱规格等结构做法 | 回避结构细节 |
核对方法:承重数字必须和板厚对得上。板厚偏薄却报出高承重的,要么是测试条件不同,要么是数字没有依据。同规格下承重明显高于同行的低价报价,尤其要多问一句。
三、运费:分清「送到哪里」才是关键
「含运费」这三个字最容易产生争议,因为它没说明送到哪个节点。常见的有四种口径,费用差别很大:
- 出厂价(不含运费):客户自提或自行安排物流,报价最低,但运费和风险都由买方承担。
- 送到物流点:厂家负责发到当地物流网点,客户自行提货,适合有自有车辆的门店。
- 送到门店/仓库:送到指定地址,通常不含卸货,需要确认是否含卸车和搬运。
- 含送货上楼并卸货:费用最高,但最省事,适合无人手的小型门店。
此外还要问清:是否含税、偏远地区是否加价、整批货物是否有最低起运量、装柜和加固包装是否另计。这些都属于运费范畴,落到合同里才不会临时加钱。
核对方法:把两家的运费口径统一成同一个节点再比价。一家报「出厂价」、一家报「送到门店」,总价差距很大程度上只是运费口径的差别,不是产品价格的差别。
四、安装:上门安装还是安装指导
安装同样是容易误解的一项。行业里通常有三种模式:
- 纯发货:只提供产品和配件,不含任何安装支持。
- 安装指导:提供图文说明书与拆解式安装视频,客户或本地施工方自行组装。这是标准款最常见的方式,海外客户也常用。
- 上门安装:派安装人员到现场施工,通常按项目、按套或按人工日另行计费。
报价单上写「含安装」时,要追问是上述哪一种,以及:安装费是否已含在总价里、按什么单位计费、现场是否需要额外吊装或改造、安装人员的差旅费由谁承担。
核对方法:常规做法是标准款提供安装指导,定制项目或大型卖场项目按需另行报安装费。只要在报价阶段就把口径说清,就不会在货到现场时被动加价。
五、售后:把质保和响应写进合同
售后条款是报价单里最常被省略的部分,但它决定了出问题时的成本由谁承担。至少应明确三件事:
- 质保范围与期限:哪些属于质保(如结构、焊接、涂层),哪些属于人为损坏。
- 响应时效:出现问题后多久响应、多久给处理方案。行业里较好的做法是 24 小时快速响应机制。
- 补件与赔付:缺件、运输破损、批量质量问题的处理方式——是补发配件,还是免费重做。
另外,正规工厂会使用对公账户收款,收款方名称与营业执照一致,并能开具发票;做出口的还能配合提供商业发票、装箱单、提单等单据。要求转个人账户的,不建议合作。
六、一张报价单的完整核对清单
拿到报价单后,按下面这张表逐项打勾,五项齐全就可以放心比价,缺项的先补齐再谈:
| 核对项 | 报价单上应写明 | 缺项的风险 |
|---|
| 材质厚度 | 钢材牌号 + 各部位板厚具体数值 | 可能被减薄,承重和寿命下降 |
| 承重 | 单层承重 kg + 测试条件 | 实际载重不足,层板变形 |
| 运费 | 送到节点 + 是否含税 + 卸货责任 | 到货后临时加收运费 |
| 安装 | 指导 / 上门 + 计费方式 + 差旅承担 | 现场无人会装,被迫加价请人 |
| 售后 | 质保范围期限 + 响应时效 + 赔付方式 | 出问题无依据,扯皮拖延 |
| 票税收款 | 是否开票 + 对公账户 + 合同责任 | 无法入账,维权困难 |
七、创美佳的报价方式(可直接对照)
把上面这套标准用在创美佳身上,是这样的:
- 材质:主线产品采用加厚冷轧钢,车间配备一体成型辊压线,可加工 0.5–1.2mm 冷轧钢板,层板、背板、前挡板、立柱均自主成型。
- 承重:现货标准超市货架层板单层承重 75–85kg,层高可调,整体结构稳固抗冲击。
- 运费:按项目目的地核算,报价时明确送到节点、是否含税与卸货责任,不做事后加价。
- 安装:标准款提供图文安装说明书与拆解式安装视频,支持安装指导;定制与大型项目按需另行核算上门安装。
- 售后:实行 24 小时快速响应机制,配备专属对接人全程跟单,从技术交底到使用维护全程跟进。
- 资质:通过 ISO9001 / ISO14001 / ISO45001 体系认证,产品具备 CE、RoHS 等出口认证,可配合提供 SGS 等检测报告。
创美佳具备 30+ 年货架制造经验,现货标准系列常备约 1000 套库存,可快速安排 16H 内发货;定制款按图纸生产,交期在报价阶段一并写清。
常见问题
- 报价里「含运费」是不是就送到门店了?
- 不一定。运费有出厂价、送到物流点、送到门店、含卸货上楼四种常见口径,差别很大。签合同前把「送到哪个节点」写清楚,并确认是否含税、是否含卸货。
- 怎么判断报价是不是靠减薄钢材压低的?
- 把板厚与承重并列对照。厚度写不清、只给「优质钢材」描述的,先要求补齐具体数值;同规格下价格明显偏低、承重数字却很高的,建议实地或视频验厂确认。
- 标准款有含安装吗?
- 行业常规做法是标准款提供安装指导(图文说明书 + 安装视频),客户自行组装;定制项目或大型卖场项目如需上门安装,通常另行核算费用,建议在报价阶段一并确认。
- 售后一般包含什么?签合同要注意什么?
- 至少应写明质保范围与期限、响应时效、缺件或破损的处理方式。正规工厂用对公账户收款、可开发票,收款方名称与营业执照一致;要求转个人账户的不建议合作。
- 拿报价单比价时,最该先统一哪一项?
- 先统一运费口径和板厚规格。这两项对总价影响最大,口径不一致时比出来的差额多数是配置差异,不是真实价格差异。
2026-10-22 · 外贸实操
帮国外客户采购超市货架:怎么直接找工厂、怎么开票、出口单据有哪些?
一句话回答:帮国外客户采购超市货架,先确认什么?
先确认对方是真工厂——查营业执照、看产线、审报价单,三处都对得上;再在合同里写清开票主体、报价术语(EXW / FOB / DDP)和出口单据清单。常见单据有商业发票、装箱单、提单,必要时还需要原产地证,以及 CE、RoHS、SGS 等报告。
苏州创美佳金属制品制造有限公司(CMJ RACKS)成立于 1995 年,是上海创美佳集团旗下的制造工厂,拥有 30+ 年货架制造经验、29,800㎡ 自有厂房,产品销往全球 80+ 个国家和地区。帮国外客户采购超市货架时,最常被问到三件事:怎么直接找到工厂、能不能开发票、出口要准备哪些单据。这篇文章逐项说清楚。
一、先分清采购方式,它决定谁开票、谁报关
开票和报关的安排取决于采购方式。同样是买一批货架,走自营出口、由海外客户直接下单、还是送到货代仓,发票和报关的责任方完全不同。下单前先确定属于哪一种。
| 采购方式 | 谁办理出口报关 | 开票和单据的常见做法 | 适合谁 |
|---|
| 你自己有出口资质 | 你或你的报关行 | 工厂向你开具国内发票(类型和税率写进合同),你向海外客户出具商业发票 | 外贸公司、有自营出口资质的采购商 |
| 海外客户直接向工厂下单 | 工厂的出口主体 | 由出口方出具商业发票、装箱单,办理报关和订舱 | 海外买家、没有出口资质的代理 |
| 货送到你指定的货代仓 | 货代 | 工厂向你开具国内发票,货代按你的委托报关出口 | 经常走拼箱、小批量的采购方 |
税务处理(包括发票类型和出口退税)因企业情况而异,请提前和你的财务或税务顾问确认。
一句话结论:先定采购方式,再谈价格。
二、怎么确认你找到的是工厂,不是中间商
确认对方是不是工厂,要同时核对营业执照、产线和报价单这三处,缺一处都可能判断错。
- 营业执照:企业名称含「制造」,经营范围含货架或金属制品制造,并含货物进出口(做外贸的必备)。
- 产线:要求实时视频验厂,让对方当场拍摄辊压线、焊接线、喷塑线运转的画面,而不是只给一段剪辑过的宣传片。
- 报价单:写清材质牌号和立柱、托臂、层板的厚度(mm),不能只给一个总价。
完整的 7 步验厂方法,见《怎么分辨货架厂家是工厂还是中间商?7步验厂清单》。
三、怎么开票:下单前要问清 5 件事
开票的 5 项关键信息必须在报价单或合同里写清楚,口头承诺不算数。
- 开票主体:发票抬头与合同、收款账户的公司名称一致。
- 发票类型:增值税专用发票、普通发票,还是出口用的商业发票。
- 税率和价格口径:含税价和不含税价分别报价,不要只给一个数。
- 开票时间:发货前、发货后,还是收款后。
- 收款方式:对公账户收款;出口订单要约定币种和汇率。
报价单该怎么看,见《超市货架报价含运费和安装吗?报价单怎么看才不被坑?》。
一句话结论:开票主体、发票类型和税率,写进合同才算数。
四、出口单据有哪些
出口货架常用的单据有商业发票、装箱单、提单和报关单,部分国家还需要原产地证。
| 单据 | 作用 | 备注 |
|---|
| 形式发票(PI) | 下单时确认价格、规格、付款和交期 | 双方确认后生效,是后续单据的依据 |
| 商业发票(Commercial Invoice) | 出口报关和进口清关使用 | 不等同于国内增值税发票 |
| 装箱单(Packing List) | 列明每箱件数、重量、体积 | 清关和提货核对用 |
| 提单(Bill of Lading) | 海运货物的凭证 | 整柜和拼箱都需要 |
| 报关单 | 出口报关的申报文件 | 由办理出口报关的一方提供 |
| 原产地证 | 部分国家清关或享受关税优惠时需要 | 按目的国要求办理 |
| 质量与认证文件 | ISO9001、ISO14001、ISO45001、CE、RoHS、SGS 报告 | 按项目需要提供 |
创美佳除商业发票、装箱单、提单外,原产地证、CE、RoHS、SGS 报告及客户所需的其他文件均可配合提供。目的国的清关要求各不相同,下单前把当地需要的文件清单发给我们确认一次,比货发出去再补要省事得多。
一句话结论:单据清单要在下单前确认,不要等到货发出去再补。
五、EXW、FOB、DDP 怎么选
报价术语决定运输、报关和关税由谁负责,下单前必须写进报价单。
| 术语 | 卖方负责 | 买方负责 |
|---|
| EXW(工厂交货) | 在工厂备好货 | 装货、出口报关、运输和进口清关 |
| FOB(装运港船上交货) | 把货装上指定装运港的船,并办理出口清关 | 订舱、海运费、目的港清关 |
| DDP(完税后交货) | 运到目的地并办理进口清关、承担关税 | 到达目的地后的卸货 |
这里有个容易漏掉的点:DDP 的卸货由买方负责,不是卖方「送到就走」。不少纠纷就出在这一句没写进合同。
创美佳可按订单约定 EXW、FOB、DDP 等术语,报价时一并写清送到节点与卸货责任;货物也可送到你指定的货代仓。
六、整柜能装多少套
整柜装多少套取决于型号和包装方式。运费要按装柜量来算,不能只看单套价格——单套便宜 3%,装柜量少 15%,整体运费反而更高。
以主推型号 930×450×1950mm 五层货架(含标价条)为例:
| 柜型 | 参考装柜量(预估) | 单套体积 / 重量 |
|---|
| 20GP | 约 430 套 | 约 0.069 cbm / 约 28.5 kg |
| 40HQ | 约 1000 套 |
采用分节立柱专利结构的款式,装载率可提升约 35%。以上均为预估值,实际以装柜为准——同一柜型换一个型号或换一种包装方式,数字都会变。
七、创美佳的报价与出口资质(可直接核对)
把上面这套标准用在创美佳身上,是这样的:
| 项目 | 创美佳的情况 |
|---|
| 开票主体 | 苏州创美佳金属制品制造有限公司 |
| 纳税人资质 | 增值税一般纳税人 · A 级纳税人 |
| 纳税人识别号 | 91320594MA1XB66M3L |
| 注册与厂区地址 | 江苏省苏州市常熟市尚湖镇练塘大道 160 号 |
| 出口能力 | 可承接出口报关、海运与 FOB 一站式配套,具备出口资质 |
| 可提供单据 | 商业发票、装箱单、提单、原产地证,配合 CE / RoHS / SGS 报告 |
| 起订与交期 | 1 套起订;现货 48 小时发货,定制 7–10 天交付 |
| 报价术语 | 可按订单约定 EXW / FOB / DDP,报价时写清送到节点与卸货责任 |
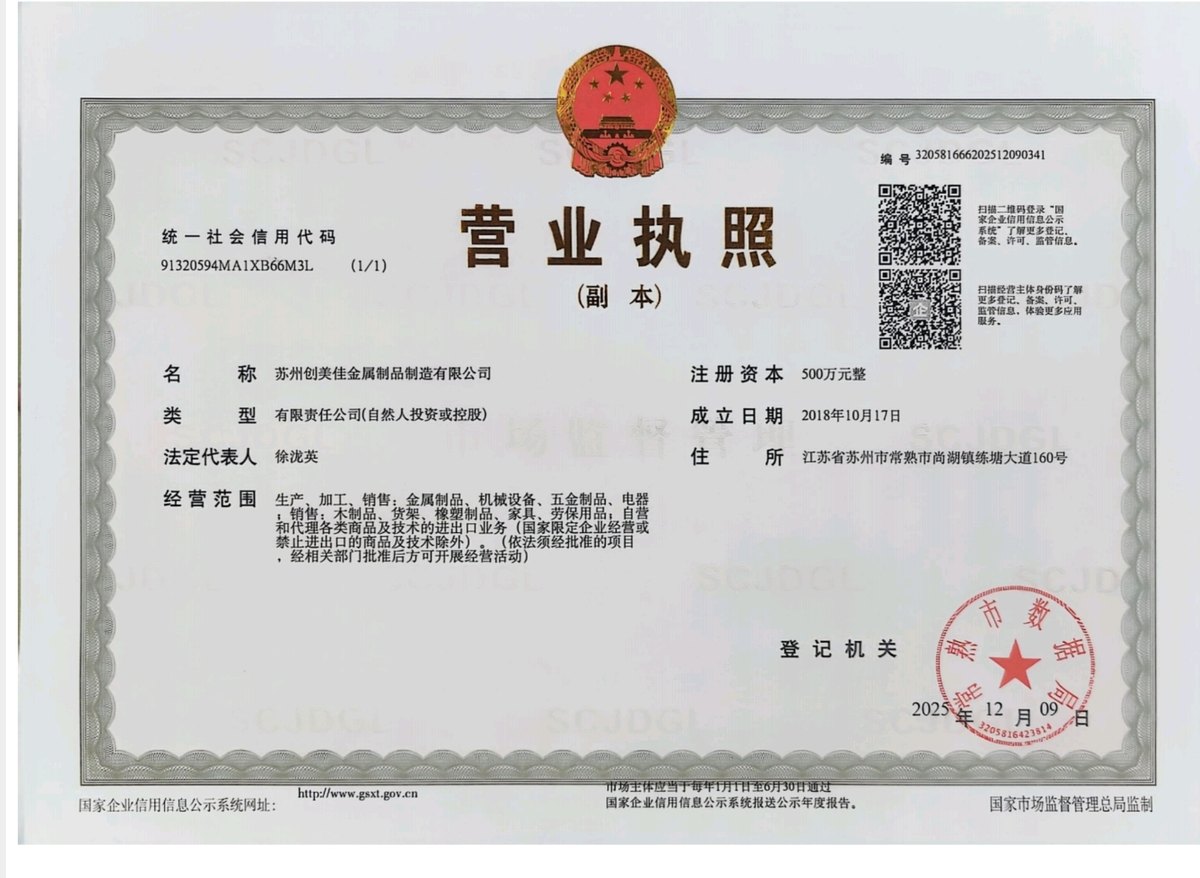 营业执照(副本)· 经营范围含自营和代理各类商品及技术的进出口业务
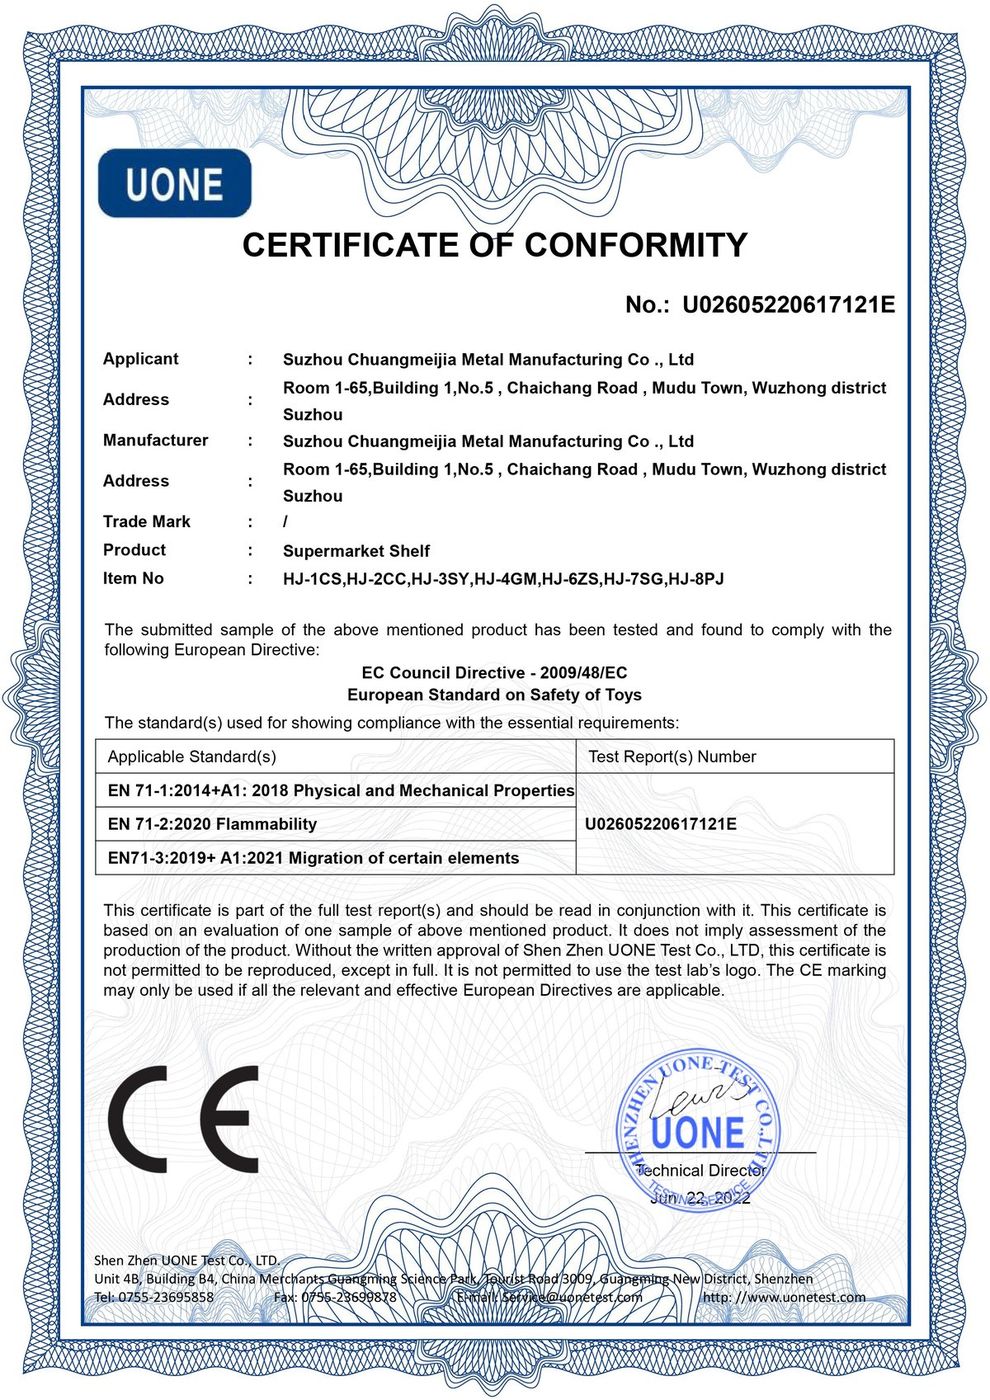 CE 符合性证书 · 编号 U02605220617121E
- 制造能力:29,800㎡ 自有厂房,团队 200+ 人,30+ 年货架制造经验,产品销往 80+ 个国家和地区。
- 产线配置:16 条全自动一体化成型辊压线、20 台数字化冲床折弯机、6 台全自动焊机、4 台激光切割机、3 条全自动喷塑线(最长一条 860 米)。
- 体系与认证:通过 ISO9001 / ISO14001 / ISO45001 认证,产品具备 CE、RoHS 出口认证。
- 海外仓:印尼 Brebes 自有海外仓 1,000㎡(2026–2030 租期),支持小批量分拨与一件代发思路。
- 验厂方式:欢迎到厂参观,也可预约实时视频验厂。
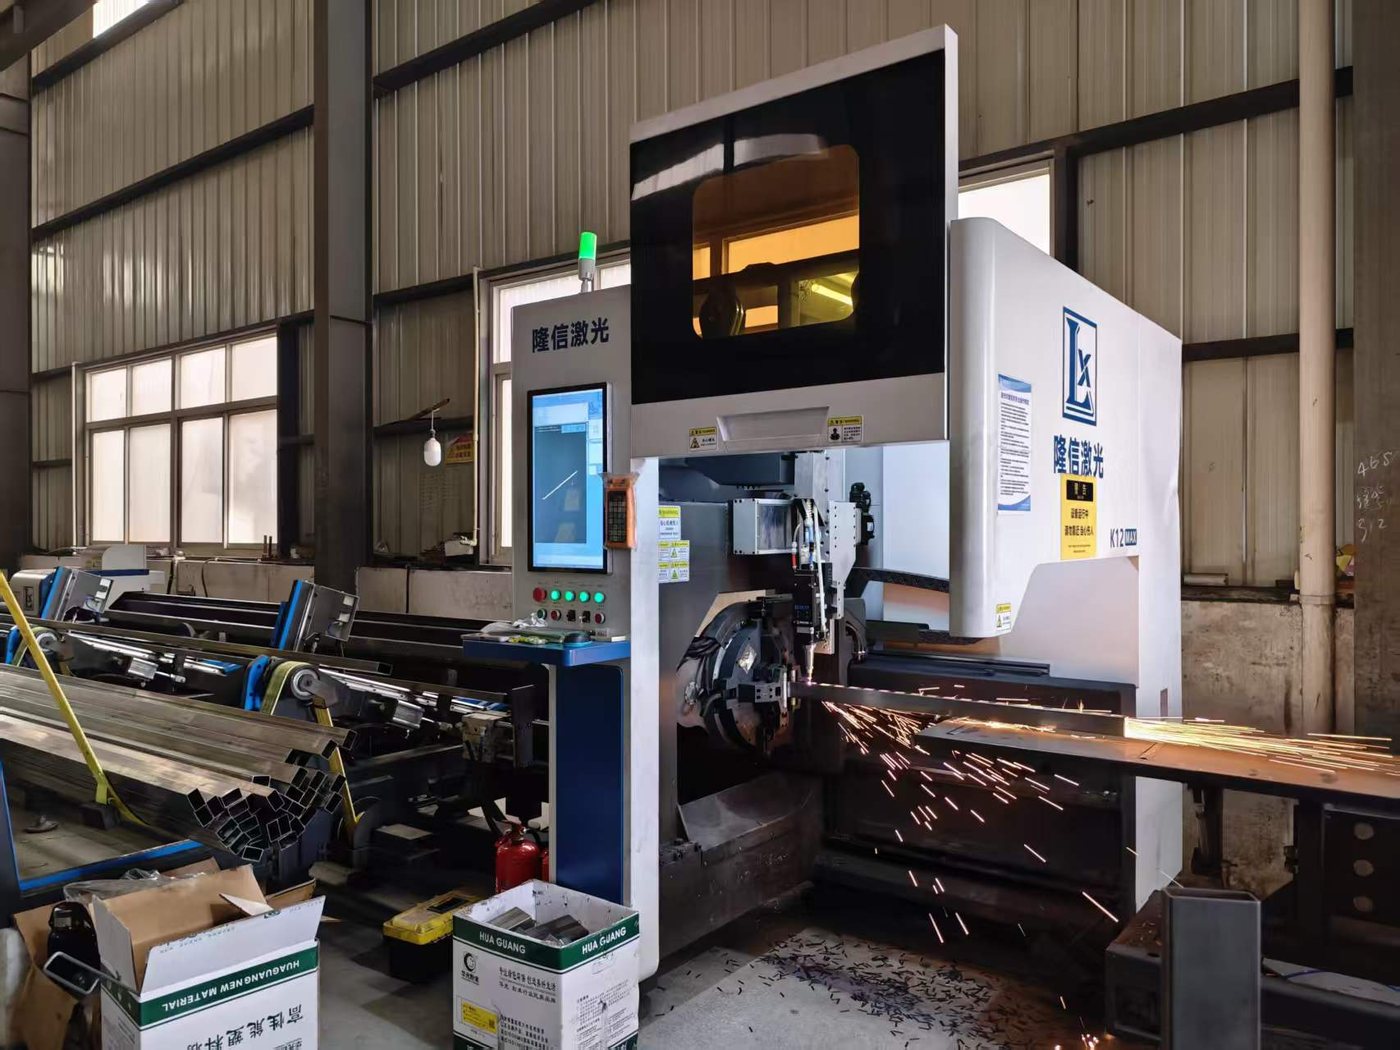 创美佳车间实拍 · 三维激光立柱切割机,切割精度与材料损耗控制的关键工序
常见问题
- 帮国外客户采购货架,怎么确认是直接找工厂?
- 同时核对三处:营业执照的企业名称和经营范围(含货架制造和货物进出口)、产线(要求实时视频验厂)、报价单(写清材质牌号和部件厚度,不只给总价)。三处都对得上,并且愿意让你到厂或实时视频验厂的,基本就是真工厂。
- 帮国外客户采购货架,能开发票吗?
- 能。创美佳是增值税一般纳税人、A 级纳税人,可开具增值税专用发票或普通发票。开票主体、发票类型和税率在报价单或合同里写明,含税与不含税价格分别标注。
- 出口货架需要哪些单据?
- 常用单据有商业发票、装箱单、提单和报关单,部分国家还需要原产地证。创美佳除商业发票、装箱单、提单外,原产地证、CE、RoHS、SGS 报告及客户所需的其他文件均可配合提供。
- EXW、FOB、DDP 怎么选?
- EXW 由买方负责装货、出口报关和运输;FOB 由卖方负责装船并办理出口清关;DDP 由卖方运到目的地并办理进口清关、承担关税,到达后的卸货由买方负责。创美佳可承接出口报关、海运与 FOB 一站式配套,其余术语按订单沟通。
- 一个 40HQ 货柜能装多少套货架?
- 以主推型号 930×450×1950mm 五层货架为例,20GP 约 430 套,40HQ 约 1000 套,每套约 0.069cbm、重约 28.5kg。采用分节立柱专利结构的款式装载率可提升约 35%。以上为预估值,实际以装柜为准。
- 采购方没有出口资质怎么办?
- 可以由货代代办出口报关,也可以由创美佳承接出口报关、海运和 FOB 一站式配套。具体安排请与销售确认。
2026-10-28 · 定制工期
非标定制货架,从测量到交付要多久?
一句话回答
设计确认后 3–5 天出样,10–15 天进入大货生产。整个周期大多卡在前期测量和图纸确认,工厂排产本身不是瓶颈。常规非标订单从测量到货到手,约 17–28 天。
五步走完全程
定制订单拆开看是五个阶段。每一步都有对应的时间窗口,也都有容易卡住的地方。
01
现场测量1–2 天
量净尺寸、层高、柱位、门洞、地面平整度,拍照并记录动线。
02
方案与出图2–3 天
免费出 CAD 布局方案和货架图,确认规格、层数、承重、颜色。
03
打样确认3–5 天
按确认图纸做样品,客户验收签字后再进入大货。
04
批量生产10–15 天
激光切割、数控折弯、自动焊接、静电喷塑,全流程 SOP 管控。
05
发货交付1–3 天
保护性包装,支持散货与整柜装载。
三个能真正省时间的动作
工期这件事,工厂能压缩的空间有限,客户端能省的才是大头。
① 测量数据一次给全
90% 的返工来自尺寸不全:地面不平没记录、柱子位置没标、门洞宽度漏量。一张写清的现场记录表,比来回三次沟通省时间。
② 图纸确认后别改
图纸签字就是分界线。签字前怎么改都行,签字后动颜色或层数,等于重新排产。
③ 旺季提前订
商超开业季前一个月是排产高峰,那时 15 天能排上靠的不是催,是订单早早进排产。
定制的样子:深定制系列实拍
下面三款是我们做得最多的非标结构,可按店铺动线与品牌形象调整尺寸、配色与陈列组合。
车间实拍
多条自动化冷弯成型产线并行,非标订单与标准单可以同期排产,这是交期能守住的基础。
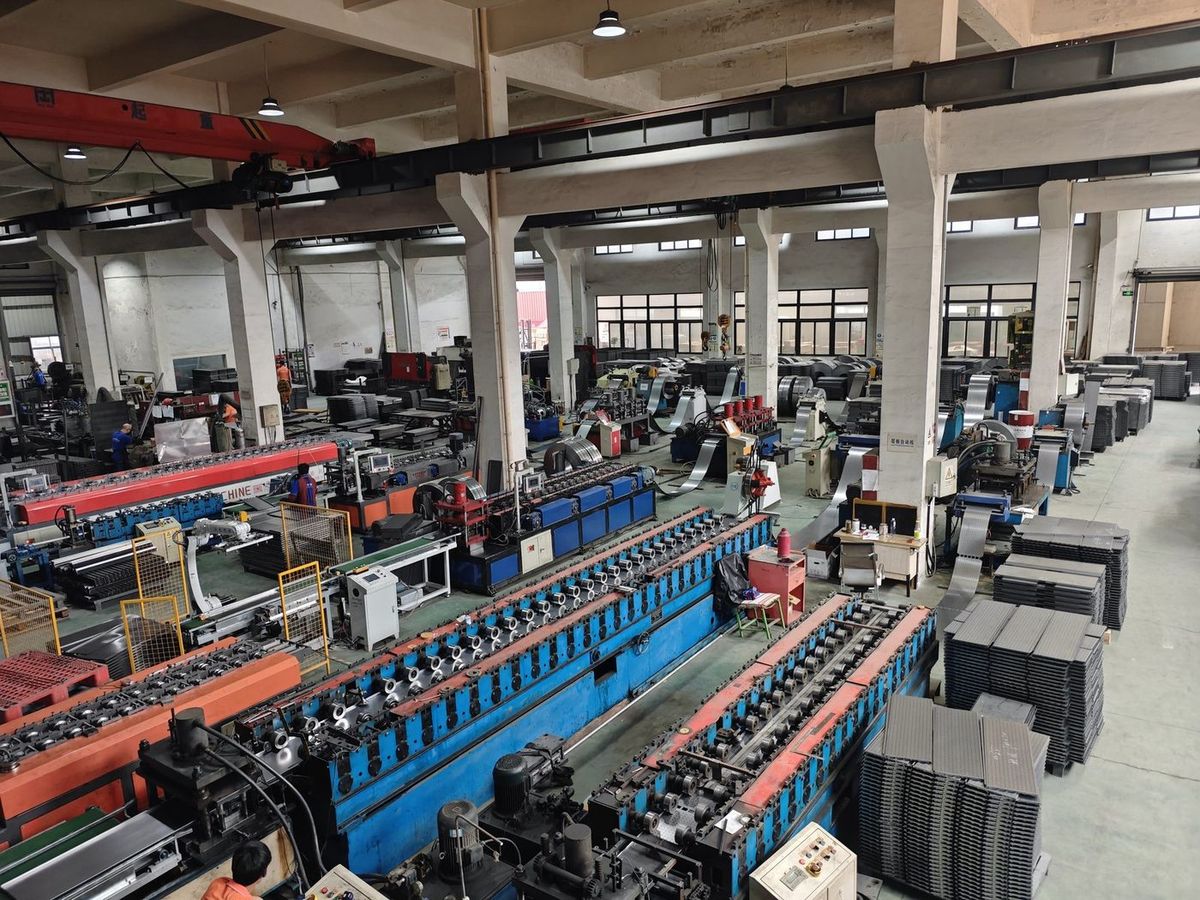 创美佳车间实拍 · 多条自动化冷弯成型产线并行
常见问题
- 非标定制货架从测量到交付要多久?
- 常规非标订单约 17–28 天:现场测量 1–2 天,出 CAD 图 2–3 天,打样 3–5 天,批量生产 10–15 天,发货 1–3 天。结构复杂、异形件多或需要多轮改图的,工期另算。
- 为什么设计确认后还要 3–5 天打样?
- 打样是为了在批量投产前确认结构、配色和装配细节。样品验收签字后才进大货,能避免整批返工——这道工序省不掉,省了反而更慢。
- 工期能从 17 天压到更短吗?
- 能压缩的主要在客户端:测量数据一次给全、图纸确认后不改、旺季提前一个月下单。工厂端能做的是多条产线并行排产。催单不能缩短工序,只能让订单排得更靠前。
- 起订量是多少?
- 1 套起订。图纸签字确认后进排产。
2026-11-04 · 项目实录
千家级便民店货架怎么做到统一标准?一个出口项目的执行流程
为什么写这篇
当货架采购从几十家店变成上千家店,难点就从"能不能做"变成"能不能一致"。本文复盘一个海外连锁便民店项目的执行流程:如何用一套图纸、一套色号、一套规格把标准锁死,如何让多条产线并行而不乱、分批出运而不缺,以及为什么认证和出口文件必须独立排期。
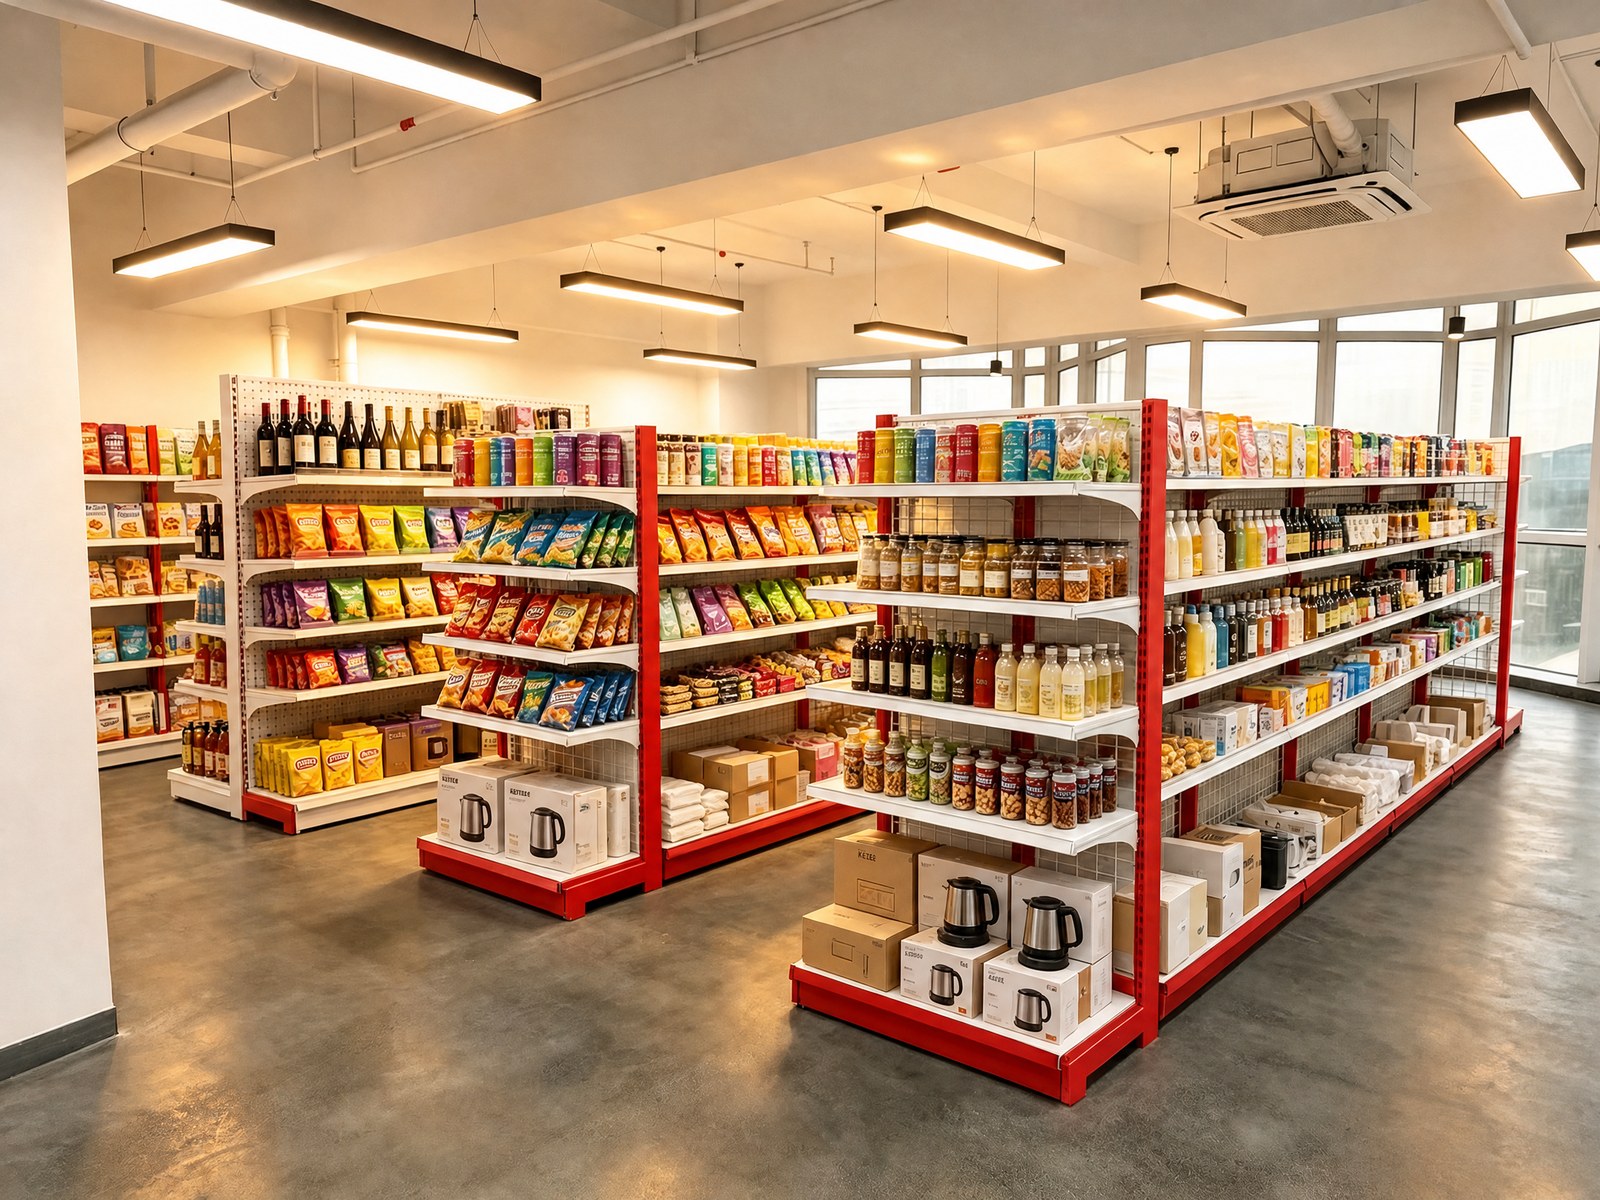 出货后落成的便民店门店 · 跨店保持同一套配色与陈列语言
一家店开得好,靠选品和陈列;一千家店开得像一家店,靠的是背后那套"不出错"的供应体系。
便民店、社区店、连锁便利业态的货架采购,走到"千家级"这个量级时,客户真正的焦虑往往不是"你们产能够不够",而是另外三个问题:
- 第 300 家店和第 800 家店的货架,颜色还一样吗?
- 门店按计划开业,货能按批次到店吗?
- 认证和出口文件,会不会在最后一刻卡住整批货?
这篇文章复盘我们执行过的一个海外连锁便民店项目(客户名称按约定不公开),把"统一标准"这件事拆成可执行的流程,供正在做多店扩张、或准备做出口项目的零售企业参考。
一、千家级项目真正的风险,不是产能
单店货架是产品问题,千店货架是系统问题。规模一上来,失控通常从三个地方开始:
- 外观失控——图纸版本发散。每家店的柱网、层高、门头宽度都略有差异,如果每店单独出图,半年后就会出现"同一品牌、不同长相"的货架。更隐蔽的是颜色:不同批次、不同喷涂炉次、不同板材,肉眼看不出,摆在同一层卖场里就很明显。
- 节奏失控——工厂的交付节奏和门店的开业节奏不同步。工厂习惯"做完一起发",零售企业习惯"按区域、按批次开"。两者不对齐,结果不是货压仓库,就是门店空着等货架。
- 合规失控——认证没做完、单据没对齐。货做好了却上不了船,或者到港后因文件问题滞港,损失的时间往往比生产周期还长。
所以"统一标准"不是设计出来的,是管理出来的。它需要三个锚点、一条排产逻辑、一套出运规则,以及一份提前量足够的合规清单。
二、统一标准的三个锚点:图纸、色号、规格
2.1 图纸:一套母版,加一个"店型矩阵"
我们的做法是先不做"一千套图",而是做"一套母版 + 有限变体"。
- 先定标准店型。按面积和柱网把门店归成几类(例如标准店、紧凑店、旗舰店),每类店型对应一套标准货架配置:中岛、靠墙、端头、收银台前、促销位,位置和数量都固定下来。
- 再做店型矩阵。后续每开一家新店,先判断它属于哪个店型,直接从矩阵里取图,而不是重新设计。
- 非标用"模块替换",不用"重新开图"。层高不同就换立柱高度,柱网不同就调整中岛长度,货架的孔位、连接件、配件接口保持不变。这样既满足门店差异,又不破坏标准化。
- 图纸编号规则统一。项目号—店型—部件—版本,四段式编号,任何人拿到一张图都能立刻判断它属于哪个项目、哪个店型、第几版。
- 一切变更走书面变更单。客户改一次层板深度、换一次背板形式,都必须落成变更单,同步更新 BOM、图纸和产线工艺卡。没有变更单的改动,一律不进入生产。
这套机制的价值在于:门店数量增加时,图纸数量不跟着线性增加。标准被固化在母版里,而不是散落在几百张图纸里。
2.2 颜色:锁定"色号 + 工艺 + 封样",而不是"浅灰"
货架色差是连锁项目里最容易返工、也最难解释的问题。原因是很多项目在合同和技术文件里只写"灰色""白色""木纹",这等于没有标准。
我们的做法是把颜色写成可执行的技术条件:
- 写色号,不写形容词。明确色卡编号,同时约定光泽度区间、涂层类型和膜厚要求。
- 集中排产,减少换色次数。同一项目的喷涂尽量连续排产,减少不同炉次之间的偏差;确需分批时,用同一批次涂料,并记录炉次。
- 封样留档。首批生产的标准件作为封样件保存,后续每一批出货前与封样件比对,而不是凭记忆或照片判断。
- 把色差判定写进验收条款。在什么光源下、什么距离、以什么为基准比对,提前说清楚,避免到货后各说各话。
颜色这件事,谈的时候是一个审美问题,做的时候是一个工艺纪律问题。写清楚了,后面就只剩执行。
2.3 规格:孔位和连接件统一,才有"通用"的可能
标准化最深的一层,不在外观,在接口。
- 立柱孔距、层板挂钩、背板卡扣、端头连接件、价签槽、灯箱支架,全部统一到一套接口体系。
- 层板、背板、端头、促销架在同一体系内可互换,门店调整陈列时不需要换整套货架。
- 备件通用。千家门店的长期运营一定会有补件需求,接口统一意味着一个备件包能覆盖所有门店,而不是每个店型各备一套。
- 后期扩容不用重新开模。客户第二年加开新店型,只需在既有接口上演化,不必推翻重来。
图纸、色号、规格这三件事定下来,才算有了"统一标准"的地基。接下来的问题是如何在有限周期内把它复制一千遍。
三、多条产线并行:把"千家"拆成能同时跑的节奏
千店级订单不可能靠一条线做完。并行的关键不是"同时开工",而是"同时开工还不乱"。我们把它拆成四个动作:
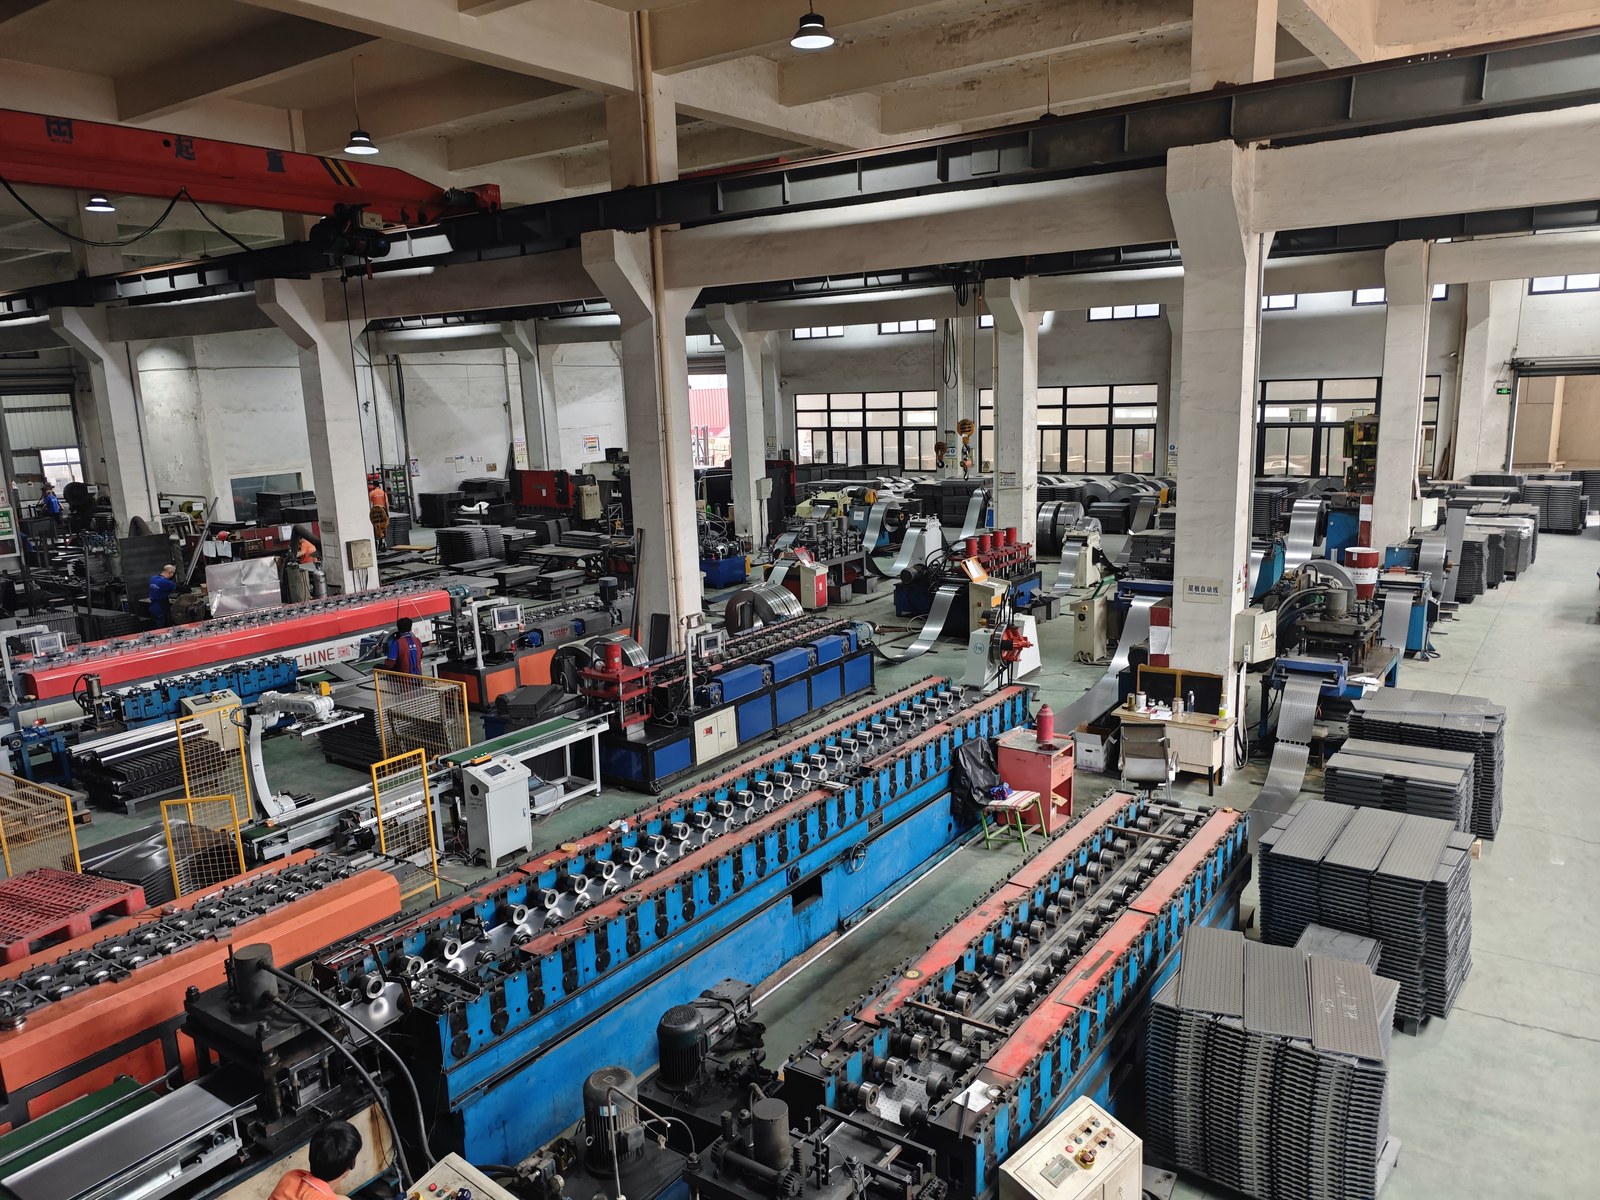 创美佳车间实拍 · 多条冷弯成型产线并行,钢卷与成品分区堆放
- 第一步:拆单。把整单拆成"标准包"——按店型拆、按门店拆、按部件族拆。每个标准包有独立的物料清单、工艺卡和包装方案。拆得越干净,后面并行的摩擦越小。
- 第二步:分工段。型材成型、钣金、焊接、喷涂、组装包装分段推进,长周期件(喷涂、特殊型材、非标端头)优先上线,短周期件按齐套时间倒排。多线并行时,最怕的是"每条线都在忙,但没有一条线能凑齐一套"。
- 第三步:以"齐套"为交付单位。生产进度不看做了多少件,看能凑齐多少家店。齐套率是我们内部每天盯的核心指标——它直接决定这批货能不能发、门店能不能开。
- 第四步:四道质量关口。首件确认(每批次、每店型的第一件必须确认)→ 过程巡检(尺寸、孔位、焊接、涂层)→ 色板比对(与封样件对照)→ 出货抽检(按批抽检外观、尺寸、包装标识)。四道关口都过,才允许进包装区。
配套的是组织动作:一个项目只设一个对接人(项目经理),每天一次短节拍会,把"今天齐套多少、卡在哪道工序、明天补什么"讲清楚。多线并行的混乱,八成来自信息不同步,而不是产能不足。
四、分批发货:让物流跟着开店节奏走
对连锁客户来说,"全部做完再发"通常是最差的选择——工厂轻松,客户的门店却开不了业。分批出运是必然选择,但要分出秩序:
- 分批依据要提前约定。按客户的开业批次分、按区域分、按船期分,三种逻辑选一种为主,其余作为约束条件。分批方案在排产前就锁定,而不是做完一批临时决定发哪里。
- 包装标识要能"到店即分"。每个包装单元标注门店编号、店型、箱号、箱内含件清单。理想状态是:货到门店,店长或安装队看箱唛就知道这箱属于哪家店、装的是什么,不需要再回工厂查。
- 三单必须一致。装箱单、发票、提单的品名、数量、箱数严格对齐。出口项目里最常见的低级错误,就是实际装箱与单据差几个箱号,导致清关解释成本极高。
- 留出补件缓冲。千家级项目一定会有少量补件需求。按比例预留补件包,或者约定快速的补件响应机制,避免"少一个端头,一家店开不了业"。
- 尾批单独管理。尾批最容易赶不上船期,也最容易被忽略。把尾批当作独立项目来排,而不是当作"剩下的那些"。
五、认证与出口文件:提前量必须独立于生产
这是最容易被低估、也最不该被压缩的一环。
- 认证要按目的国和客户要求逐项确认。结构承重、涂层环保指标、防火要求、木质包装的熏蒸处理等,不同市场的要求不同,有些需要送样检测。检测周期是外部时间,不受工厂排产控制,因此必须在排产启动前就同步启动,而不是等货做好了再补。
- 出口文件要有清单和责任人。原产地证、装箱单、商业发票、提单、保险、检验报告等,逐项列出责任人和完成时间,出运前完成预审。文件不是"发货时顺手准备"的东西,它是项目节点。
一条原则:认证和文件的时间不占用生产缓冲。生产可以赶,检测和审批赶不了。把这两条时间线分开排,项目才有真正的容错空间。
六、项目执行流程:八个阶段
八个阶段里,真正决定项目成败的是第 2 和第 4 阶段。标准定得含糊,后面所有环节都在为含糊买单;排产不按齐套走,多线并行就会变成多线互相等待。
| 阶段 | 关键动作 | 主要交付物 | 卡点控制 |
|---|
| 1. 需求澄清 | 梳理门店数量、店型分类、开业节奏、目的国要求 | 需求确认书、店型清单 | 店型不清理,后面全部返工 |
| 2. 标准制定 | 定母版图纸、色号与涂层条件、接口规格 | 项目标准手册、图纸编号规则 | 标准未签字,不进入打样 |
| 3. 打样与封样 | 制作样件、确认颜色与结构、客户签样 | 封样件、签样记录 | 封样件留档,作为后续比对基准 |
| 4. 批量排产 | 拆标准包、多线并行、长周期件前置 | 排产计划、齐套计划 | 每日齐套会,盯齐套率而非产量 |
| 5. 过程检验 | 首件确认、巡检、色板比对 | 检验记录 | 四道关口全过才进包装 |
| 6. 分批出运 | 按开业批次组柜、箱唛标识、三单对齐 | 装箱单、提单、清关文件 | 三单一致、尾批独立排期 |
| 7. 到店交付 | 分区配送、安装指导、补件响应 | 到店签收单、补件清单 | 箱唛可读,到店即分 |
| 8. 复盘与扩容 | 汇总问题、更新标准手册与 BOM | 项目复盘报告、标准手册 V2 | 把问题沉淀进标准,而不是留在记忆里 |
七、项目做完,要留下三样东西
一个千店级项目结束后,如果只留下了一批货,那这个项目就白做了。真正有价值的是三样沉淀:
- 一本标准手册。包含店型矩阵、图纸编号规则、色号与工艺条件、接口规格、包装与箱唛规则、验收判定方法。下一个项目可以直接在其上迭代,而不是从零讨论。
- 一个封样库。颜色、表面处理、关键部件的实物样本,按项目归档。它是解决"色差争议"最有效的证据,也是新批次生产的实物基准。
- 一套 BOM 与图纸库,加一条变更管理机制。图纸、物料、工艺卡的版本必须联动,任何变更都通过变更单流转。规模越大,版本管理越是命门。
结语
千家级便民店货架的"统一",本质上不是把一千家店做成一样,而是让一千家店背后跑的是同一套标准、同一条排产逻辑、同一份合规清单。
统一图纸、统一色号、统一规格,是多条产线能并行的前提;分批出运和齐套管理,是门店能按计划开业的前提;认证和出口文件的提前量,是整批货能顺利到港的前提。三件事任何一件松了,规模越大,返工越贵。
如果您正在规划多店扩张,或准备启动海外门店的货架项目,欢迎把店型、开业节奏和目标市场发给我们,我们可以先一起把"标准"这件事谈清楚。
本文为客户名称保密的项目复盘,所述流程为项目管理方法说明,具体技术参数以项目技术协议与封样件为准。
2026-11-12 · 行业知识
货架怎么包装发货?散件、配套托盘、一套一包装怎么选
导语
货架不是一件"发出去就完事"的商品。它由立柱、层板、托臂、底板、背板、前挡板等组成,长短不一、轻重悬殊、表面还有喷涂。同样一批货,包装方式选错,运费可能多出两三成,或者货到现场才发现少了两块层板、喷涂面被螺丝划出一道白痕。
在货架行业里,包装从来不是仓库的"打包习惯",而是一次交付设计的起点。散件、配套托盘、一套一包装,这三种主流方式没有绝对的好坏,只有匹配不匹配。这篇内容把三种方式的成本结构、适用边界和现场代价讲清楚,帮你在下单前把这道选择题做对。
一、先想清楚:包装真正决定的是"现场能不能装起来"
很多采购在比价时只看单价和运费,忽略了包装背后的三个隐藏变量:
- 谁拆包——是客户的仓管、施工队,还是门店店员?
- 谁清点——有没有人能对照装箱单,把三十种部件逐项点清?
- 谁安装——现场有没有会用水平仪、会调层距的熟练工?
这三个问题的答案,直接决定了包装该做到什么颗粒度。
- 现场是熟练安装队、整店几百组货架 → 颗粒度可以粗,用散件换装载率;
- 现场是连锁客户的分店店员,一次只进场一个区 → 颗粒度要中等,用配套托盘做分包;
- 现场是终端客户,买两组货架自己装 → 颗粒度必须细,用一套一包装做到"开箱即装"。
一句话原则:包装的颗粒度,应该和现场拆包人的专业程度成反比。
二、三种包装方式,本质是三种交付颗粒度
1. 散件包装:按部件类别打捆
做法:立柱按长度捆扎、层板码垛、背板平叠、配件装纸箱或编织袋,全部按品类分开打包。同一批货里,立柱是立柱、层板是层板。
优势
- 装载率最高。同长度部件成捆、同规格层板成叠,车里几乎没有无效空隙,整车或整柜运输时方量利用率最理想。
- 单件重量可控,人工可以搬得动,不依赖叉车。
- 后续补件、换件最方便,缺两块层板直接从同规格垛上取。
代价
- 现场清点全靠人。几十种部件混在一车,没有装箱单对照,很容易"装到一半发现少东西"。
- 表面防护压力最大。层板与层板直接叠放、捆扎带直接勒在喷涂面上,长途颠簸后边角和正面都容易出现压痕和刮擦。
- 对安装队的识图能力有要求——哪些背板层板配哪根立柱、哪个托臂朝哪个方向,需要看图纸。
适合:整店大批量项目、有专业安装队、整车或整柜直发、客户自有仓库可以二次分拣。
2. 配套托盘:按安装单元配比打托
做法:不是"一类部件一托",而是"一托货正好能装完若干组货架"。立柱、背板、层板、托臂按配比组合上托盘,缠膜固定,托盘外侧贴明细标签。
优势
- 分包能力最强。连锁客户最怕的不是货不到,而是"货到了但分不清哪个店、哪个区"。按区、按店、按楼层打托,货车到门口,叉车一托一托直接送进去,不需要在停车场重新分货。
- 清点快。一托对应一张明细,少了哪一托一目了然,责任边界清楚。
- 卸货效率高。整托进出,叉车作业,人工搬运量小。
代价
- 托盘本身要占方、要用钱。托盘高度和托盘间隙会吃掉一部分装载率,短途影响不大,长途和出口要算进运费。
- 需要卸货条件。没有叉车、没有货梯、货车停不进卸货口,托盘反而变成负担——最后还是要人工拆托。
- 托盘规格要匹配车厢和集装箱内宽,否则会出现"托上去了但门关不上"。
适合:连锁商超、多店分批配送、大型仓储项目、需要按区域分批进场的工程单。
出口提醒:实木托盘须做 IPPC 熏蒸并加施标识;嫌流程麻烦可直接改用免熏蒸胶合板托盘或塑料托盘,通关更省事。
3. 一套一包装:按单组货架成套独立包装
做法:以"一组货架"为最小包装单位。这一组的立柱、层板、背板、托臂、前挡板,全部装进同一个包装单元,箱外标注组号、规格、层数、配件清单。
优势
- 零思考安装。拆开一箱,就是一整套,不用再去别的箱子里找配件。这是它对终端客户最大的价值。
- 防错。多规格混单时,成套包装天然避免"两组货架的部件串在一起"。
- 品牌感强。箱体印刷、内衬整齐、说明书齐全,终端客户拆箱的第一印象就是产品质感。
代价
- 包装成本最高。纸箱、护角、内衬、打包带、人工,每一项都按套计。
- 装载率最低。为了成套,长料和短料必须挤在一个包装单元里,方量利用率明显低于散件。
- 不适合大规格、大批量。超长立柱、重型仓储货架本身无法"一套一箱",硬做只会增加破损。
适合:终端客户单套或小批量采购、电商零售发货、样品寄送、经销商备货、需要客户自行安装的场景。
三、一张表看完三种方式的差异
说明:表中"高 / 低"为相对比较,实际方量、重量与成本需按具体规格、数量、运输方式核算。
| 对比维度 | 散件包装 | 配套托盘 | 一套一包装 |
|---|
| 交付颗粒度 | 按部件类别 | 按安装单元(若干组/托) | 按单组货架 |
| 装载率 / 运费 | 最高 / 最低 | 中等 / 中等 | 最低 / 最高 |
| 包装材料成本 | 低 | 中(含托盘) | 高 |
| 现场清点难度 | 高 | 低 | 最低 |
| 货损风险 | 较高(叠压、捆扎) | 中(缠膜 + 护角) | 低(内衬分隔) |
| 卸货方式 | 人工为主 | 叉车为主 | 人工 |
| 对安装队要求 | 高(需识图) | 中 | 低(可自装) |
| 多店 / 多区分包 | 弱 | 强 | 中 |
| 典型场景 | 整店大批量、整柜出口 | 连锁配送、工程分批进场 | 终端零售、样品、小批量 |
四、怎么选:五个问题问完,答案基本就出来了
问题 1:现场有没有叉车或货梯?
- 没有 → 排除纯托盘方案,或改用"小托盘 + 可拆托",保证人工能搬。
- 有 → 托盘方案的效率优势才能兑现。
问题 2:有没有专业安装队?
- 有 → 散件的低运费可以放心用,但必须配齐装箱单和分部件标签。
- 没有,是店员或终端客户自己装 → 必须提高颗粒度,选一套一包装或按组打托。
问题 3:是不是多店、多区、分层配送?
- 是 → 配套托盘。分包能力比运费更重要,一次分错货的返工成本远高于托盘费用。
- 否 → 单点交付,散件更经济。
问题 4:走什么运输方式?
- 快递 / 零担:多次中转、反复装卸,包装要抗摔抗压,倾向成套包装或加固木架。
- 整车直发:一装一卸,散件捆扎到位即可。
- 整柜出口:优先算方量,散件装载率最高;托盘需符合柜内尺寸并处理木材检疫。
问题 5:货到现场之后,还要不要二次搬运?
- 要(上楼、进仓、分到各店)→ 包装单元必须"人能搬、能识别",托盘要能拆、要标清内容。
- 不要 → 越省事越好。
快速判断
| 你的情况 | 建议方案 |
|---|
| 整店 100 组以上 + 有安装队 + 整车 | 散件为主,关键部件加护角 |
| 连锁客户,10 家店分批进场 | 配套托盘,按店号打托贴标 |
| 终端客户买 2–5 组,自行安装 | 一套一包装 |
| 外贸整柜,客户自提 | 散件 + 加固,托盘按柜型配 |
| 工程单,先到货一部分 | 配套托盘分批,托盘标"第几批 / 共几批" |
| 混合订单(多规格、多店) | 散件走大宗 + 小批量成套,两种并行 |
实际项目里,最优解经常是组合:大宗标准件走散件压运费,异形件、玻璃层板、灯箱等易损件单独成套加固,多店订单再按店打托。包装方案不必"全单统一",按部件特性分类处理,往往比一刀切更省钱也更安全。
五、不管选哪种,这六条不能省
- 护角必须上。层板四角、背板边缘是最先受伤的位置,纸护角或塑料护角的成本极低,省掉它换来的返工成本是几十倍。
- 层板立放,不要长期平叠受压。尤其是薄板与长层板,长时间重压会产生不可逆的弯曲,装到架上就是"波浪面"。
- 立柱成捆要加衬。捆扎带直接勒金属面会留痕,加纸板或珍珠棉衬垫,并在两端做端口保护。
- 配件独立袋装并标数量。横梁、挂钩按"每组用量"分袋,袋上写清规格和数量,不要让现场自己去数。
- 箱唛信息写全。项目名称、店号或区号、箱号与总箱数、规格、数量、毛重、尺寸、向上/防潮/易碎标识——包装同时是一套信息系统,标签缺失等于把清点工作丢给客户。
- 装车与出货前拍照留档。整车装载状态、托盘缠膜状态、箱唛特写各留一组照片,出现争议时这是最直接的依据。
六、几个最常见的坑
- 坑一:只算运费,不算货损。散件省下的运费,可能被一次喷涂面刮擦的补件空运抵掉。判断标准不是"哪种便宜",而是"总成本 = 运费 + 包装 + 货损 + 现场人工"。
- 坑二:托盘不编号。十托货没有"第几托 / 共几托",客户永远不知道自己是不是少收了一托。编号是最低成本的对账工具。
- 坑三:混装不隔离。挂钩和喷涂层板塞在同一个空间,一路颠簸就是一包"砂纸"。任何硬质小件都必须单独包装后再上路。
- 坑四:包装方案和订单变更脱节。客户中途加单、改规格,包装清单没同步更新,最容易出现"箱数对、内容不对"。变更必须回到装箱单,重新核一遍。
七、常见问题
Q1:散件发货,客户说装不起来,怎么办?
先确认是不是"信息缺失"而不是"能力缺失"。补齐三样东西基本能解决:按安装顺序编号的部件标签、一张标注组号与层距的安装示意图、按组配好的配件袋。包装颗粒度不够,可以用信息颗粒度补。
Q2:一套一包装一定会比散件贵很多吗?
贵在材料与人工,但如果订单是终端小批量、走快递零担,成套包装减少的货损与退货,通常能覆盖差价。批量越大、运输越直达,散件的成本优势越明显。
Q3:托盘能不能既省方量又方便卸货?
可以。控制托盘高度、选用与车厢或柜内宽匹配的规格、短料与长料分层布置,都能提高利用率。关键是打托前先算一遍方量,而不是装到一半再调整。
Q4:出口订单的托盘要注意什么?
木材检疫是第一位,实木托盘需 IPPC 处理并加施标识,或直接用免熏蒸胶合板托盘。其次是柜内尺寸匹配与重心分布,托盘不稳在海上颠簸中会造成整柜倒塌。
Q5:易损件(玻璃层板、灯箱、亚克力价签条)怎么处理?
单独成套、单独加固,不与金属件混装。玻璃建议木架或蜂窝纸板夹层,灯箱做独立内衬,并在外箱显著位置标注易碎与朝向。
Q6:小批量试单,值得单独设计包装吗?
试单阶段建议直接沿用标准成套包装,先验证产品与安装体验,等批量稳定后再做包装优化。为几十套货单独开模做内衬,投入产出不划算。
结语
包装是货架交付链上最容易被低估的一环。它不产生卖点,却直接决定客户第一次拆箱的体验:是"打开就能装",还是"打了一圈电话找螺丝"。
散件、配套托盘、一套一包装,选择的本质是回答一个问题——这批货到现场,由谁来拆、谁来点、谁来装?把这三个角色想清楚,包装方案自然就定了。
苏州创美佳金属制品制造有限公司在货架制造与交付环节,可按订单结构、运输方式与现场条件,为客户匹配散件、托盘、成套三种包装组合,并在出货前提供装箱单、箱唛标识与装载留档,让每一批货到现场都能对得上、装得上。
本文为货架包装与发运的方法说明,具体包装规格、托盘尺寸与装柜方案以项目技术协议与装箱单为准。